
CMP保持环:PEEK如何成为先进制程的关键耗材
每一颗芯片的诞生,都要经历几十道化学机械抛光(CMP, Chemical Mechanical Polishing)工序。
而在抛光头的底部,环绕晶圆旋转的,是一枚不起眼却决定良率的聚合物耗材——CMP保持环(Retaining Ring)。
01 先进制程绕不开的"隐形耗材"
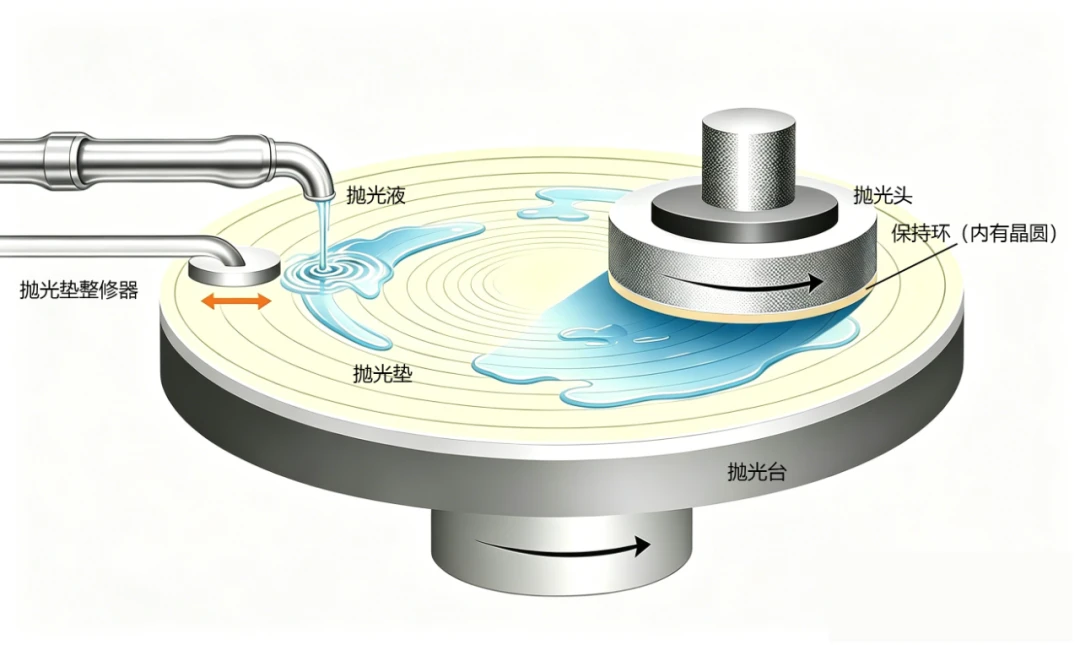
CMP 是目前唯一能实现晶圆全局平坦化的工艺:晶圆被吸附在抛光头下方,与灌注研磨浆料的抛光垫高速对磨,把多余材料整片"磨平"到纳米级平整度。
保持环就装在抛光头底部、紧贴晶圆外缘,干三件事:
固定晶圆——高压高速旋转下防止晶圆飞脱;
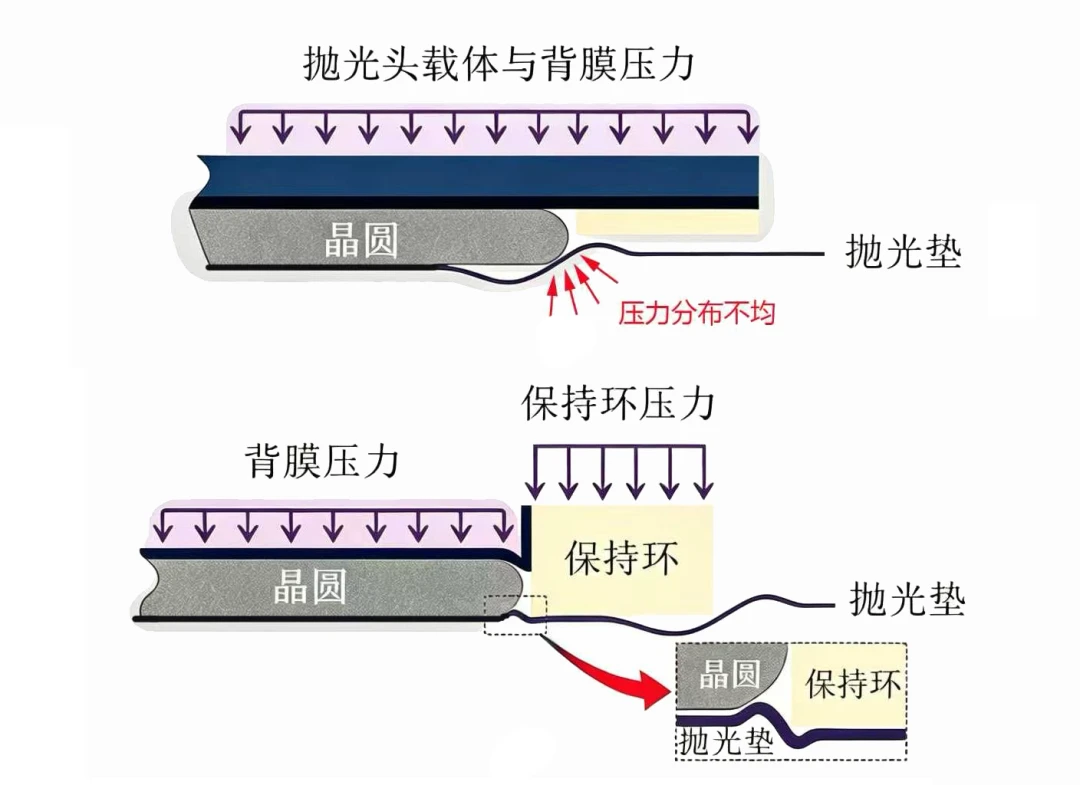
消除边缘过磨——抛光垫是弹性体,晶圆压上去后边缘垫材隆起、产生压力尖峰,导致晶圆边缘被"多磨";保持环把隆起压平,让压力均匀分布;
引导浆料——环体底面的沟槽把浆料均匀输送到抛光界面。
这枚环的工况极其苛刻:比晶圆更高的下压力、与抛光垫的持续摩擦、酸碱浆料的化学侵蚀,还要满足半导体级的洁净度——ppb/ppt 级的金属离子污染就可能造成栅氧漏电、阈值电压漂移。
早期使用的金属环,正是由于摩擦产生金属颗粒污染晶圆而被淘汰。
如今主流的 PPS(聚苯硫醚)保持环性价比高,但在先进制程中寿命瓶颈越来越明显——业内测算,平均每抛光约 400 片晶圆就要更换一个保持环(内径磨损超过 0.1mm,晶圆边缘均匀性就无法保障)。
而 CMP 保持环的需求还在持续扩大:AI 芯片驱动的 GAA 晶体管、背面供电等新架构正在增加 CMP 工序步数。2025 年全球 CMP 保持环市场约 1.55 亿美元(销量约 82 万件),预计 2032 年达 2.44 亿美元,复合年增长率 6.76%(QYResearch)。先进制程耗材的国产替代空间显著。
02 为什么先进制程正在从PPS转向PEEK
PPS 的寿命账
PPS 的问题集中在两点:
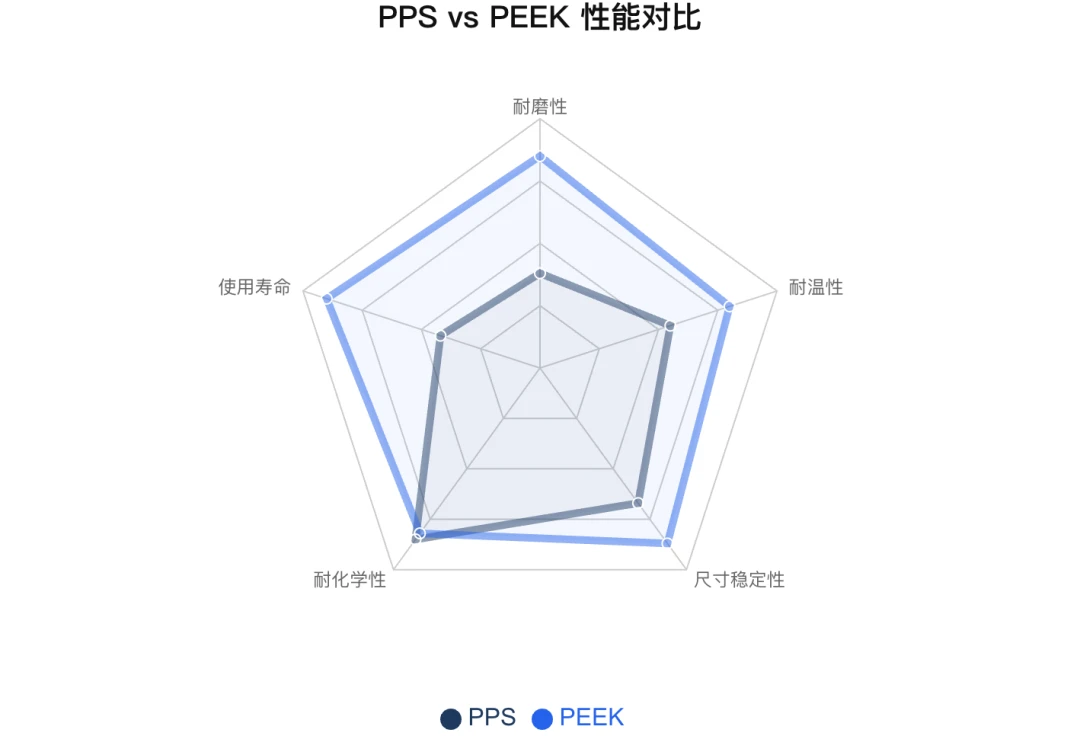
一是摩擦系数高: CMP 摩擦学试验显示,PPS 保持环的摩擦系数比 PEEK 高约 0.1,磨损率高出约 28%(Wei et al., 2010)——更高的摩擦不仅意味着更快的磨损,还会带来材料去除率的波动。
二是寿命短: 以抛光垫更换次数衡量:PPS 环约 4 次,标准 PEEK 环可达 12 次,CMP 专用 PEEK 牌号可达 14 次(Ensinger 数据)。环换得越频繁,产线停机越多。
PEEK 的综合优势
PEEK(聚醚醚酮)在保持环工况下几乎是"六边形战士":耐磨性约为 PPS 的 3 倍;耐酸碱浆料长期浸泡;260℃ 级耐温;低释气、低颗粒脱落。
PEEK 环凭借两倍于 PPS 的耐磨性,可带来显著的产线效率提升。
换环从来不只是环的成本——先进制程晶圆厂的停机损失据行业测算可超 1.2 万美元/小时。
换环次数减半,意味着实实在在的产能释放。
虽然 PEEK 材料成本高于 PPS(约为其 4-5 倍),但折算到单片晶圆的加工成本,寿命优势完全覆盖价差。
但要注意:最耐磨 ≠ 最好用
一个反直觉的现实问题:Side Attack(内槽侧壁侵蚀)。
PEEK 环面太耐磨,内壁沟槽长期得不到"更新",持续摩擦下发生选择性磨损、表面凹凸不平,浆料颗粒与磨损碎屑在沟槽内聚集,脱落后在晶圆表面造成划痕缺陷。
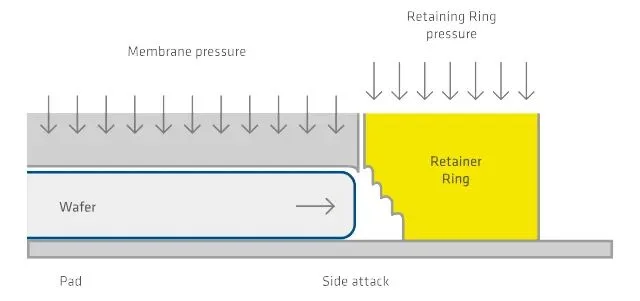
这也是为什么行业主流方案普遍采用经过纯度与磨损行为管控的未填充纯料牌号,玻纤、碳纤等填料虽能提升耐磨,但裸露的纤维本身就会成为颗粒污染源,在先进制程中得不偿失。
03 清协华和:从材料到成型的一站式方案
半导体级纯料方案
清协华和采用半导体级未填充纯料 PEEK,与行业主流纯料路线同源,从源头消除污染晶圆的风险;同时通过原料批次管控与成型工艺优化,控制磨损均匀性、缓解内槽 Side Attack。
现阶段以进口 PEEK 原料保障品质供应,同步推进国产化演进路径,保障客户的供应链连续性与第二供应商选择权。
纯净度保障:配备万级洁净车间,产品经金属离子检测(参照 SEMI F57 方法学)验证,满足半导体级低污染要求。
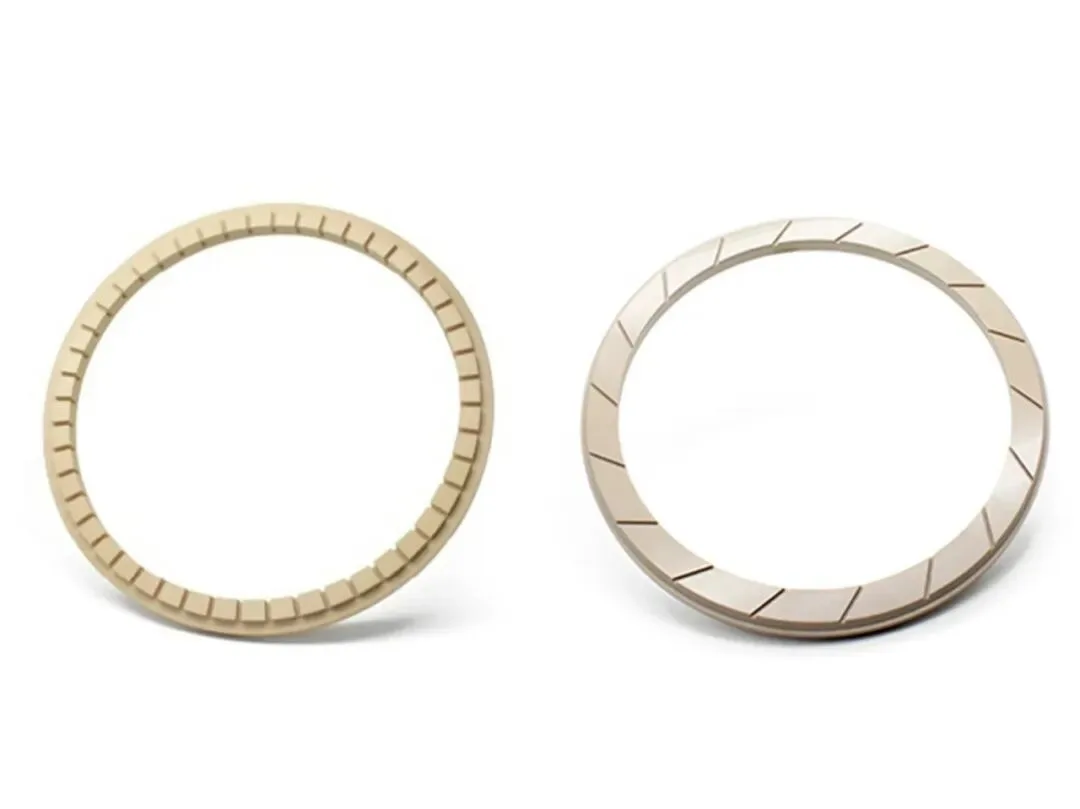
两条工艺路线全布局
工艺路线上,清协华和是业内少数**"挤出+注塑"双路线全覆盖**的厂商:
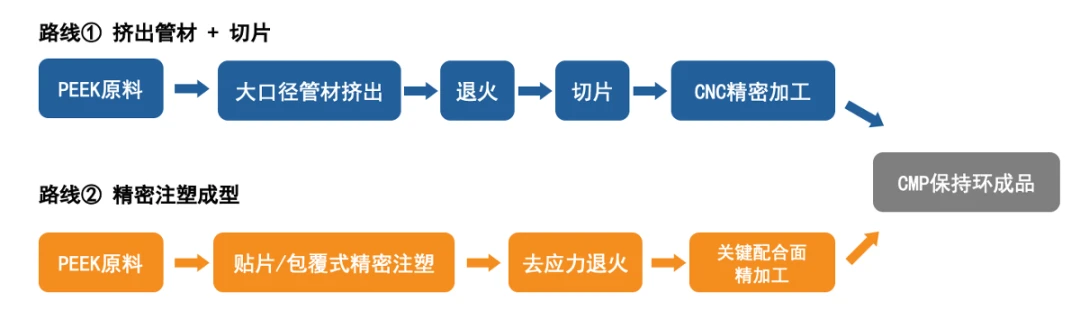
① 挤出管材 + 切片加工:公司自产大直径 PEEK 管材(最大外径 360mm,覆盖 12 英寸晶圆环主流规格,可定制更大尺寸与壁厚),既可交付管材半成品,也可视客户需求提供精密切片与机加工。这条路线的独特优势是内应力低、致密度和结晶度高——环体在加工和长期使用中圆度和尺寸稳定,不均匀磨损风险更低;管材尺寸按环径定制,材料利用率与成本最优。
② 注塑整环成型:依托 50T-750T 全吨位精密注塑机(制品 2g-8000g、尺寸精度 ±0.05mm),一次注塑成型整片保持环,支持贴片式与包覆式结构。团队具备十余年特种工程塑料注塑经验(含模流仿真、退火工艺管控),批量一致性与尺寸稳定性可控。
我们还配备多台四轴和五轴加工中心,加工精度最高可达 ±5μm、表面粗糙度 Ra 0.3μm,满足半导体高精度加工需求。
从打样到量产的完整服务
保持环换型验证有行业规律:从离线评估、磨损测试到产线验证,整个认证周期通常需要 12-18 个月。
越早启动打样评估,越能在下一次耗材换型窗口抢占先机。
清协华和提供工况评估、材料样品、保持环打样与小批量验证,量产阶段支持关键尺寸全检,帮助客户以最低成本完成 PEEK 方案的验证闭环。
如果您正在评估 CMP 保持环的 PEEK 换型,面临浆料体系适配、结构选型或批量一致性等问题,欢迎联系我们,可提供:工况方案评估、材料样品、保持环试样加工。
注:部分文字和图片借助 AI 工具生成